

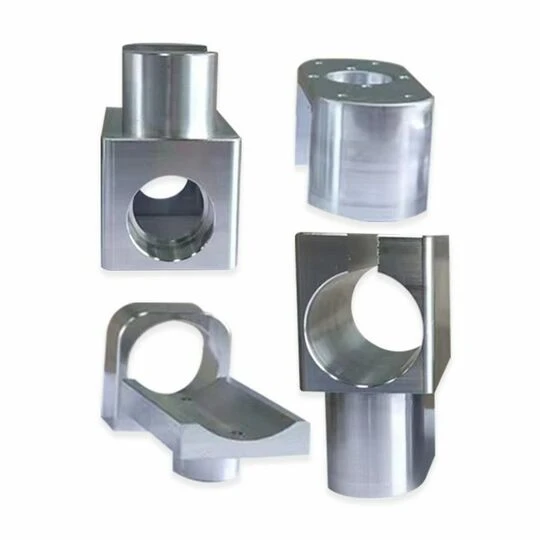
CNC прецизни струговани части
Основни предимства
Затваряне на-интерфейсите за монтаж
Допустимите отклонения на размерите достигат ±0,005 mm при определени характеристики на свързване. При свързване на локализиращ щифт и втулка, контролирането на диаметъра на напасване ограничава вариацията на хлабината между резервните части, поддържайки щифтовете за смяна в рамките на напасването, определено за съответната втулка.
Подравнени ротационни характеристики
Коаксиалността и кръговото биене се контролират до По-малко или равно на 0,01 mm. Когато даден компонент носи два отделни диаметъра за локализиране, тези контроли поддържат работните повърхности подравнени с референтната ос и ограничават радиалното движение, докато частта се върти.
Усъвършенствани плъзгащи се повърхности
Вторичното финиширане намалява грапавостта на повърхността до Ra 0,2 µm. Върху метална водеща втулка, която многократно влиза в контакт със съответния щифт, рафинираната повърхност намалява ясно изразените пикове на обработка при плъзгащия интерфейс и придава на работната зона определен завършек след завъртане.

Спецификации и параметри
|
Параметър Елемент |
Технически индекс |
|
Обхват на диаметъра на обработка |
φ1mm - φ180mm |
|
Обхват на дължина на обработката |
2 мм - 450 мм |
|
Толерантност на размерите |
±0,005 мм - ±0,06 мм |
|
Грапавост на повърхността |
Ra 0,4 μm - Ra 6,3 μm (може да се обработи до Ra 0,2 μm впоследствие) |
|
Геометрична толерантност |
Коаксиалност По-малка или равна на 0,01 mm, Кръгово отклонение По-малка или равна на 0,01 mm, Перпендикулярност По-малка или равна на 0,01 mm |
|
Обработваеми материали |
Алуминиева сплав, неръждаема стомана, въглеродна стомана, месинг, мед, титанова сплав, POM, PEEK, PC, найлон и др. |
|
Повърхностна обработка |
Анодиране, галванопластика, почерняване, пластмасово пръскане, пасивиране, полиране, изтегляне на тел, лазерно гравиране и др. |
|
Технология на обработка |
CNC струговане, фрезоване, пробиване, нарязване на резба, райбоване, набраздяване, шлицоване, заваряване, сглобяване и др. |
Персонализиране
Персонализирани CNC прецизно струговани части
Ние произвеждаме от технически чертежи, 3D модели или физическа референтна част, преобразувана в одобрен чертеж. Завъртането установява ротационното тяло; вторичните операции следват същата ревизия на чертежа, така че елементите, добавени след завъртане, остават свързани с посочените референтни повърхности.
Елементи с възможност за персонализиране
• Външен диаметър: 1–180 мм
• Обща дължина: 2–450 мм
• Стъпаловиден профил и позиции на раменете
• Геометрия на аксиалния отвор и зенкера
• Спецификации на вътрешна и външна резба
• Позиции на кръстосани-дупки и слотове
• Степен на материала и повърхностна обработка
Контрол на качеството
Входящият склад се проверява спрямо поръчания материал, размери, твърдост и състояние на повърхността. Идентификацията на материала остава в работата чрез машинна обработка, като визуално подобните заготовки от алуминий, неръждаема стомана и инженерна-пластмаса се отделят.
Първата завършена част се проверява преди изпълнението да продължи. Микрометрите проверяват достъпните диаметри, докато координатното измерване проверява връзките между обработените елементи; пробите в-процеса проследяват износването на инструмента и изменението на размерите, вместо да разчитат само на резултата от първата част-.
Окончателната проверка обхваща всяка част преди опаковането. Отворите се проверяват за задържани стружки, ръбовете за неравности и завършените повърхности за обработка на повреди, като записите от инспекцията са свързани с номера на частта, ревизията на чертежа и производствената партида.
ЧЗВ
В: Колко време отнема персонализирана проба?
О: Разработването на персонализирани проби отнема 10 дни.
В: Какво е минималното количество за поръчка?
О: Минималното количество за поръчка е 10 броя.
Въпрос: Как трябва да се определи сляпа вътрешна резба?
О: Посочете необходимата пълна -дължина на резбата отделно от дълбочината на пробития-отвор.
Въпрос: Как трябва да се маркират електрическите контактни зони върху анодизираните части?
О: Маркирайте електрическите контактни зони, за да останат непокрити.


